|
|
| ชื่อแบรนด์: | CHG |
| เลขรุ่น: | AC-17 |
| ขั้นต่ำ: | 1 ชุด |
| ราคา: | 100,000-300,000 USD |
| เงื่อนไขการจ่ายเงิน: | L/C,D/A,D/P,T/T |
| ความสามารถในการจําหน่าย: | 10 ชุดต่อปี |
สายเคลือบผงผงอัลลูมิเนียมแบบอัตโนมัติ
ระบบบํารุงความเรียบร้อยแบบผสมผสานสําหรับปั๊มผงอัลลูมิเนียม
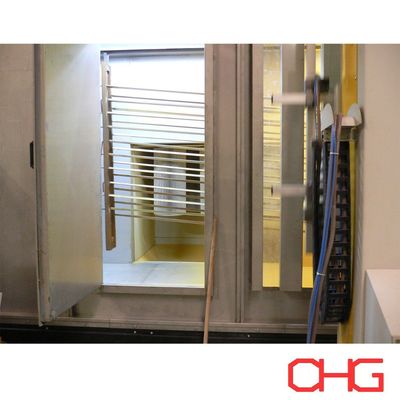
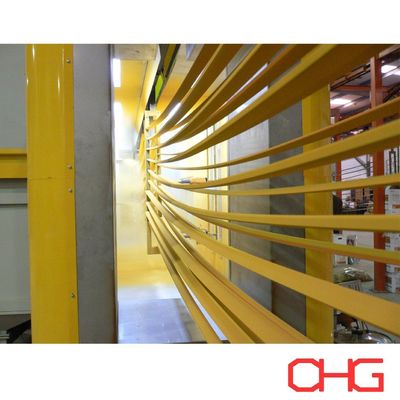
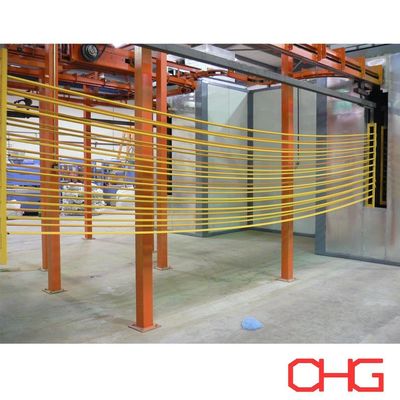
เส้นการเคลือบผงแป้งอัตโนมัตินี้ถูกพัฒนาขึ้นเพื่อการเสร็จผิวของโปรไฟล์อลูมิเนียมอย่างต่อเนื่องที่มีความยาวที่แตกต่างกัน, ส่วนตัดข้าม, และความต้องการการใช้งาน
ระบบขนส่งบนนําโปรไฟล์ผ่านส่วนการแปรรูปหลัก, ให้การเคลื่อนไหวของชิ้นงานที่มั่นคงและเชื่อมต่อการรักษาก่อน, การแห้ง, การใช้ปูน, การรักษาและเย็นในกระแสการผลิตที่บูรณาการ.
การบรรทุกและบรรจุด้วยมือใช้เพื่อรักษาความยืดหยุ่นในการแปรรูปแบบโปรไฟล์หรือชุดการผลิตที่แตกต่างกัน ระบบทั้งหมดถูกออกแบบตามผลิตภัณฑ์ของลูกค้าการผลิตที่จําเป็น, มาตรฐานการเคลือบ และพื้นที่ที่ว่างในโรงงาน
ลักษณะหลักของระบบ
การขนส่งบนอากาศต่อเนื่อง
เครื่องขนส่งชั้นบนให้การเคลื่อนไหวต่อเนื่องของโปรไฟล์อลูมิเนียมระหว่างขั้นตอนกระบวนการที่แตกต่างกันในขณะที่ลดจํานวนพื้นที่พื้นที่โรงงานที่จําเป็นสําหรับการจัดการวัสดุ
การจัดตั้งคอนเวียร์ถูกกําหนดตาม:
ความยาวของโปรไฟล์และส่วนตัด
น้ําหนักของชิ้นงาน
จํานวนโปรไฟล์ต่อฮังเกอร์
ความสามารถในการผลิตที่จําเป็น
ระยะห่างของแฮงเกอร์
ระยะเวลาในการดําเนินงาน
ความสูงของโรงงาน
เครื่องแขวนที่กําหนดเองสามารถออกแบบได้เพื่อรักษาตําแหน่งชิ้นงานที่เหมาะสมตลอดการรักษาก่อน, การฉีดและการรักษา
การบรรทุกและบรรจุของด้วยมือแบบยืดหยุ่น
โปรไฟล์ถูกวางด้วยมือบนคอนเวียร์แฮงเกอร์ที่สถานีบรรทุก และถอนออกหลังจากเคลือบและเย็น
การจัดทํานี้ทําให้มีความยืดหยุ่นในการจัดการกับสินค้าที่มีความยาวที่แตกต่างกันและกณิตศาสตร์ตัดข้าม โดยไม่จําเป็นต้องใช้อุปกรณ์การบรรทุกอัตโนมัติที่ซับซ้อน
การใช้สับแบบอัตโนมัติ
ส่วนฉีดสามารถใช้ปืนฉีดไฟฟ้าสแตตติกอัตโนมัติและ reciprocators สําหรับการใช้ปูนต่อเนื่อง
เมื่อกณิตศาสตร์ของผลิตภัณฑ์ต้องการการครอบคลุมเพิ่มเติม, สถานีการปรับปรุงด้วยมือยังสามารถนําเข้าในสายได้
กระบวนการผลิตทั่วไป
กระบวนการเคลือบโปรไฟล์อลูมิเนียมที่สมบูรณ์แบบสามารถจัดทําได้ดังนี้
การบรรจุ → การทําความสะอาดพื้นผิว → การรักษาก่อนด้วยสารเคมี → การแห้งความชื้น → การฉีดผงไฟฟ้าสแตตติก → การรักษาความแข็ง → การเย็น → การตรวจสอบ → การถอน
ความละเอียดของลําดับการรักษาก่อนและปริมาตรการเคลือบถูกกําหนดขึ้นตามสับสนธิอลูมิเนียม, การเสร็จสิ้นที่ต้องการ, ผลงานการกัดกรอง, และระบบปูนที่เลือก
1การทําความสะอาดพื้นผิว
ก่อนการบําบัดด้วยสารเคมี ผิวอะลูมิเนียมต้องถูกกําจัดจากสารพิษ
การทําความสะอาดถูกออกแบบเพื่อกําจัดสาร เช่น
น้ํามันและไขมัน
ฝุ่น
เหลือจากการดึงออก
การจัดการกับสารปนเปื้อน
ภาวะไม่สะอาดบนพื้นผิวอื่น ๆ
การทําความสะอาดที่มีประสิทธิภาพเตรียมพื้นฐานสําหรับการรักษาทางเคมีต่อมาและส่งเสริมผลการเคลือบที่มั่นคง
2. อลูมิเนียม การบํารุงรักษาก่อน
หลังการทําความสะอาด โปรไฟล์จะผ่านกระบวนการการรักษาก่อนทางเคมีที่เหมาะสม
ขึ้นอยู่กับรายละเอียดการเคลือบกระบวนการอาจรวมถึง:
การลดไขมัน
การล้างน้ํา
การบํารุงผิวหรือการบํารุงผิว
การชําระน้ําเพิ่มเติม
การปรับเปลี่ยน
การชําระน้ําสุดท้าย
สําหรับโปรไฟล์อลูมิเนียม สามารถเลือกการรักษาการแปลงที่เหมาะสมของโครเมทหรือโครเมทฟรี ตามผลงานการเคลือบที่ต้องการและรายละเอียดโครงการ
การรักษาก่อนสามารถออกแบบเป็นระบบฉีดหรือการดําน้ําขึ้นอยู่กับรูปทรงของโปรไฟล์, ความสามารถในการผลิต, กระบวนการเคมี, และสภาพโรงงาน
3. ความชื้น การแห้ง
หลังจากระยะการบําบัดก่อนแบบเปียก โปรไฟล์จะเข้าสู่ส่วนแห้ง
น้ําที่เหลือจะถูกกําจัดก่อนการฉีดด้วยไฟฟ้าเพื่อให้มีสภาพผิวที่เหมาะสมสําหรับการใช้ขยะ
อุณหภูมิการแห้งและเวลาการพักอยู่ถูกกําหนดขึ้นตามขนาดของโปรไฟล์ ความหนาของส่วน, ความเร็วของคอนเวียร์ และความจุในการผลิตที่ต้องการ
4. การฉีดปูนไฟฟ้าสแตตติก
โปรไฟล์ที่แห้งจะถูกขนส่งไปยังห้องสเปรย์ปูน
ปืนฉีดไฟฟ้าสแตตติกชาร์จอนุภาคผง ซึ่งถูกดึงดูดไปยังชิ้นงานอลูมิเนียมที่ติดดิน
ระบบการใช้งานสามารถตั้งค่าได้ด้วย:
ปืนสเปรย์ปูนอัตโนมัติ
เครื่องต่อรอง
ปืนปรับมือ
อุปกรณ์ส่งปูน
ระบบการฟื้นฟูผง
จํานวนปืน, การวางตําแหน่ง, และการจัดวางการฉีดถูกเลือกตามส่วนตัดของโปรไฟล์, ความเร็วของคอนเวียร์, ความจุในการผลิต, และการครอบคลุมการเคลือบที่ต้องการ.
5. พาวเดอร์รักษา
หลังการฉีด โปรไฟลอลูมิเนียมเคลือบเข้าในเตาอบรักษา
การทําความร้อนแบบควบคุมทําให้ผงที่ใช้ละลาย, กระแสและเชื่อมต่อเป็นฟิล์มเคลือบต่อเนื่อง
ระบบการรักษาความแข็งถูกออกแบบตาม:
รายละเอียดการแข็งของผู้ผลิตผง
อุณหภูมิโลหะที่ต้องการ
ความหนาของโปรไฟล์อลูมิเนียม
ขนาดของชิ้นงาน
ความเร็วของคอนเวียร์
ความสามารถในการผลิต
สภาพการรักษาที่ถูกต้องมีความสําคัญในการบรรลุความแน่น, ลักษณะและคุณสมบัติทางกลของเคลือบที่ต้องการ
6- เย็น
หลังออกจากเตาอบการรักษา โปรไฟล์ผ่านพื้นที่เย็น
การทําความเย็นด้วยอากาศธรรมชาติหรือแรง สามารถเลือกได้ตามความจุของสาย, อุณหภูมิของชิ้นงาน และพื้นที่ที่ว่างในโรงงาน
เมื่อเย็นพอแล้ว โปรไฟล์สามารถตรวจสอบและถอนได้อย่างปลอดภัย
7การตรวจสอบคุณภาพเคลือบ
โปรไฟล์อลูมิเนียมเสร็จสามารถตรวจสอบตามความต้องการการเคลือบที่ใช้ได้
รายการการตรวจสอบทั่วไปประกอบด้วย:
ความหนาของฟิล์มแห้ง
ลักษณะผิว
สีและแสงสว่าง
การติดต่อ
ความเหมือนกันของผิวเคลือบ
ความบกพร่องด้านบนที่เห็นได้
การทดสอบเพิ่มเติมสามารถกําหนดได้ตามมาตรฐานคุณภาพของลูกค้าและการใช้สินค้า
การฟื้นฟูฝุ่นและการเปลี่ยนสี
ห้องฉีดสามารถบูรณาการกับระบบการฟื้นฟูฝุ่นที่เหมาะสมเพื่อรวบรวมฝุ่นที่ฉีดเกิน
อุปกรณ์การฟื้นฟูถูกเลือกตาม:
ปริมาณการผลิต
จํานวนผงสี
ความถี่ของการเปลี่ยนสี
ความต้องการในการฟื้นฟูผง
เวลาที่จําเป็นในการทําความสะอาดห้องพัก
สําหรับผู้ผลิตที่เปลี่ยนสีบ่อย ๆ การจัดตั้งห้องฉีดและการฟื้นฟู ควรพิจารณาด้วยกันระหว่างการออกแบบสายการผลิตครั้งแรก
การใช้งาน
สายสามารถออกแบบเพื่อเคลือบผลิตภัณฑ์อลูมิเนียม เช่น
รูปแบบสถาปัตยกรรม
กรอบหน้าต่างและประตู
โปรไฟล์ผนังผ้าม่าน
อัลลูมิเนียมอุตสาหกรรม
โปรไฟล์ของเฟอร์นิเจอร์
องค์ประกอบอลูมิเนียมประดับ
กรอบแผ่นแสงอาทิตย์
โปรไฟล์ระบบอาคาร
ส่วนประกอบการขนส่ง
ผลิตภัณฑ์อลูมิเนียมเรือนอื่น ๆ
วิศวกรรมเฉพาะโครงการ
ทุกสายการเคลือบโปรไฟล์อลูมิเนียมถูกพัฒนาขึ้นตามสภาพการผลิตจริงของลูกค้า แทนที่จะใช้การปรับปรุงอุปกรณ์คงที่
สําหรับการเตรียมการออกแบบสายการผลิต ข้อมูลต่อไปนี้สําคัญ
การออกแบบโปรไฟล์และส่วนตัด
ความยาวโปรไฟล์สูงสุดและต่ําสุด
ขนาดและน้ําหนักของชิ้นงาน
ความจุที่จําเป็นต่อชั่วโมงหรือต่อวัน
โปรไฟล์ต่อฮังเกอร์
รายละเอียดการเคลือบ
ความต้องการในการบําบัดก่อน
ประเภทของผง
จํานวนสีและความถี่ของการเปลี่ยนสี
ขนาดโรงงานและความสูง
พลังงานการทําความร้อนที่มี
พลังงานไฟฟ้าท้องถิ่น
ระดับอัตโนมัติที่จําเป็น
จากพารามิเตอร์เหล่านี้ เราสามารถออกแบบคําตอบที่ครบถ้วน ครอบคลุมระบบการรักษาก่อน ส่วนการแห้งความชื้นระบบการฟื้นฟูปูน, เตาอบรักษา, ส่วนเย็น, ระบบควบคุม, และการวางแผนสายการผลิต
ติดต่อเราด้วยรายละเอียดโปรไฟล์อลูมิเนียมและความต้องการการผลิตของคุณสําหรับข้อเสนอข้อเสนอทางเทคนิคและอัตราส่วนจําเพาะ