|
|
| ชื่อแบรนด์: | CHG |
| เลขรุ่น: | AC-26 |
| ขั้นต่ำ: | 1 ชุด |
| ราคา: | 100,000-200,000 USD |
| เงื่อนไขการจ่ายเงิน: | L/C,D/A,T/T,D/P |
| ความสามารถในการจําหน่าย: | 20 ชุดต่อปี |
สายการผลิตเคลือบผงไฟฟ้าสถิตแบบแมนนวลสำหรับชิ้นส่วนโลหะอุตสาหกรรม
CHG ออกแบบและจัดจำหน่ายสายการผลิตเคลือบผงแบบแมนนวลพร้อมระบบสายพานลำเลียงเหนือศีรษะสำหรับผู้ผลิตที่แปรรูปส่วนประกอบโลหะที่มีขนาด รูปร่าง และปริมาณการผลิตที่แตกต่างกัน
การกำหนดค่าอุปกรณ์นี้เป็นการผสมผสานระหว่างการพ่นผงไฟฟ้าสถิตแบบแมนนวล, บูธพ่นสีเหล็กคาร์บอน, การขนส่งชิ้นงานด้วยสายพานลำเลียง, การอบด้วยความร้อน และการทำให้เย็นตามธรรมชาติ
สายการผลิตได้รับการออกแบบมาสำหรับการพ่นแบบแมนนวลในการทำงานเบื้องต้น ในขณะที่บูธพ่นสีมีตำแหน่งติดตั้งสำรองไว้สำหรับอุปกรณ์พ่นอัตโนมัติในอนาคต
แนวทางนี้ช่วยให้ผู้ผลิตสามารถสร้างกระบวนการเคลือบผงแบบบูรณาการได้ ในขณะที่ยังคงความยืดหยุ่นสำหรับการอัปเกรดระบบอัตโนมัติที่เป็นไปได้เมื่อความต้องการในการผลิตพัฒนาขึ้น
| อุปกรณ์ | คำอธิบาย |
|---|---|
| บูธพ่นผง | โครงสร้างเหล็กคาร์บอนสำหรับงานหนัก |
| วิธีการพ่น | การใช้ผงไฟฟ้าสถิตแบบแมนนวล |
| ระบบสายพานลำเลียง | สายพานลำเลียงเหนือศีรษะ |
| การโหลด | แมนนวล |
| การยกเลิกการโหลด | แมนนวล |
| ระบบอบ | เตาอบเคลือบผงแบบบูรณาการ |
| การทำให้เย็น | การทำให้เย็นตามธรรมชาติ |
| การขยายในอนาคต | ตำแหน่งสำรองสำหรับปืนพ่นอัตโนมัติ |
| กำลังการผลิต | ปรับแต่งตามความต้องการของชิ้นงาน |
| ผังโรงงาน | วิศวกรรมเฉพาะโครงการ |
ขนาดอุปกรณ์สุดท้าย, การจัดเรียงสายพานลำเลียง, และพารามิเตอร์การทำงานจะถูกกำหนดตามผลิตภัณฑ์และเงื่อนไขการผลิตของลูกค้า
การใช้ผงแบบแมนนวลเหมาะสำหรับผู้ผลิตที่จัดการกับรูปทรงชิ้นงานที่แตกต่างกัน หรือมีการเปลี่ยนแปลงชุดการผลิตบ่อยครั้ง
ผู้ปฏิบัติงานใช้ปืนพ่นผงไฟฟ้าสถิตเพื่อใช้ผงบนชิ้นส่วนโลหะที่ต่อลงดิน
ระหว่างการพ่น ผู้ปฏิบัติงานสามารถปรับตำแหน่งปืน, มุมพ่น, ระยะห่าง, และเทคนิคการใช้ผงตามรูปร่างผลิตภัณฑ์
สิ่งนี้ให้ความยืดหยุ่นเมื่อเคลือบ:
โครงสร้างโลหะที่ไม่สม่ำเสมอ
ส่วนประกอบที่เชื่อมติดกัน
ผลิตภัณฑ์ที่มีมุมและขอบ
พื้นผิวที่เว้าลึก
ขนาดชิ้นงานที่แตกต่างกัน
ชุดการผลิตขนาดเล็กและขนาดกลาง
ผลิตภัณฑ์ที่ต้องการความใส่ใจเป็นพิเศษต่อพื้นผิวบางส่วน
การพ่นแบบแมนนวลมีประโยชน์อย่างยิ่งเมื่อช่วงผลิตภัณฑ์มีการเปลี่ยนแปลงบ่อยครั้ง หรือเมื่อการกำหนดตำแหน่งปืนอัตโนมัติจะต้องมีการปรับเปลี่ยนซ้ำๆ
ประสิทธิภาพการเคลือบขึ้นอยู่กับวัสดุผง, การตั้งค่าอุปกรณ์, การต่อลงดินของชิ้นงาน, การเตรียมพื้นผิว, และเทคนิคของผู้ปฏิบัติงาน
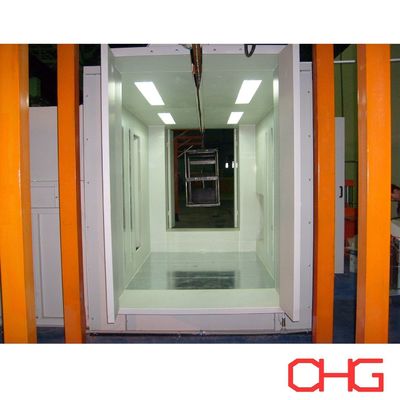
สายการผลิตประกอบด้วยบูธเคลือบผงเหล็กคาร์บอนออกแบบมาเพื่อให้พื้นที่ทำงานเฉพาะสำหรับการพ่นผงไฟฟ้าสถิตแบบแมนนวล
โครงสร้างบูธได้รับการพัฒนาตามขนาดชิ้นงานสูงสุด, การจัดเรียงสายพานลำเลียง, และการเข้าถึงของผู้ปฏิบัติงานที่จำเป็น
บูธสามารถกำหนดค่าได้ด้วย:
ตำแหน่งพ่นแบบแมนนวล
แสงสว่างที่เหมาะสม
ช่องทางผ่านของสายพานลำเลียง
อุปกรณ์ดูดผง
ระบบกรองและเก็บผง
การเข้าถึงเพื่อบำรุงรักษา
ตำแหน่งติดตั้งปืนพ่นอัตโนมัติสำรอง
ขนาดบูธและการจัดเรียงภายในจะถูกเลือกตามจำนวนผู้ปฏิบัติงาน, รูปทรงผลิตภัณฑ์, และกำลังการผลิตที่ต้องการ
ระบบดูดผงได้รับการออกแบบมาเพื่อเก็บละอองผงที่ฟุ้งกระจายในอากาศและรักษาสภาพการทำงานที่เหมาะสมภายในพื้นที่พ่นสี
คุณสมบัติที่สำคัญของสายการผลิตนี้คือการพิจารณาถึงระบบอัตโนมัติในอนาคตในระหว่างการออกแบบอุปกรณ์เบื้องต้น
แม้ว่าการใช้ผงจะดำเนินการด้วยตนเอง แต่บูธพ่นสีมีตำแหน่งสำรองไว้สำหรับติดตั้งปืนพ่นอัตโนมัติ
หากปริมาณการผลิตเพิ่มขึ้นหรือการออกแบบผลิตภัณฑ์มีความเป็นมาตรฐานมากขึ้น ลูกค้าอาจพิจารณาอัปเกรดส่วนการพ่นสี
อุปกรณ์เพิ่มเติมที่เป็นไปได้ ได้แก่:
ปืนพ่นผงไฟฟ้าสถิตอัตโนมัติ
เครื่องพ่นแบบแนวตั้ง
โครงสร้างติดตั้งปืนอัตโนมัติ
อุปกรณ์ป้อนผง
ระบบควบคุมปืนพ่น
การรวมระบบกับระบบควบคุมสายพานลำเลียง
การวางแผนสำหรับระบบอัตโนมัติในอนาคตสามารถลดขอบเขตของการปรับเปลี่ยนโครงสร้างที่จำเป็นระหว่างการอัปเกรดได้
อย่างไรก็ตาม ความเป็นไปได้ในการติดตั้งอุปกรณ์พ่นอัตโนมัติขึ้นอยู่กับขนาดบูธเดิม, ความสามารถในการดูด, การกำหนดค่าทางไฟฟ้า, การจัดเรียงสายพานลำเลียง, และอุปกรณ์อัตโนมัติที่เลือก
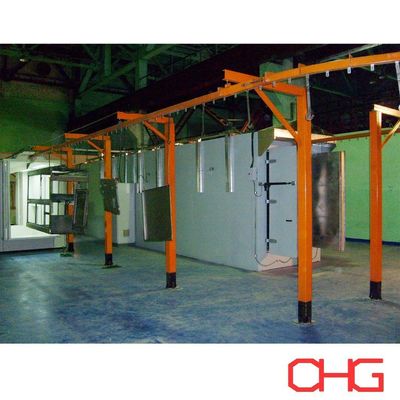
สายพานลำเลียงเหนือศีรษะเชื่อมต่อพื้นที่พ่นสี, อบ, ทำให้เย็น, และโหลด/ยกเลิกการโหลด
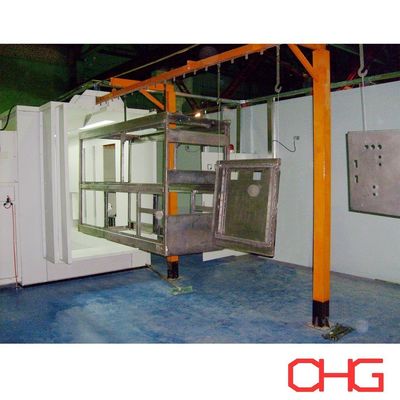
ชิ้นงานจะถูกแขวนด้วยที่แขวนที่เหมาะสมและขนส่งผ่านขั้นตอนการเคลือบหลัก
การจัดเรียงนี้ช่วยลดการเคลื่อนย้ายด้วยมือซ้ำๆ ระหว่างอุปกรณ์แต่ละชิ้นและช่วยจัดระเบียบกระบวนการผลิต
สายพานลำเลียงได้รับการออกแบบตาม:
ขนาดชิ้นงานสูงสุด
น้ำหนักชิ้นงานแต่ละชิ้น
จำนวนชิ้นส่วนต่อที่แขวน
ระยะห่างระหว่างที่แขวน
ความเร็วสายพานลำเลียงที่ต้องการ
กำลังการผลิต
ความสูงของโรงงานที่ว่าง
เวลาในการอบที่ต้องการ
ความต้องการในการโหลดและยกเลิกการโหลด
สามารถออกแบบที่แขวนแบบกำหนดเองเพื่อรองรับส่วนประกอบโลหะที่แตกต่างกันและให้การเข้าถึงพื้นผิวที่ต้องการการเคลือบ
เส้นทางสายพานลำเลียงจะถูกประสานงานกับบูธพ่นสี, เตาอบ, พื้นที่ทำให้เย็น, และขนาดของโรงงานที่มีอยู่
ลำดับการผลิตนั้นตรงไปตรงมา:
การโหลดด้วยมือ → การพ่นผงไฟฟ้าสถิตด้วยมือ → การอบด้วยความร้อน → การทำให้เย็นตามธรรมชาติ → การยกเลิกการโหลดด้วยมือ
ข้อกำหนดในการทำความสะอาดและเตรียมพื้นผิวจะได้รับการประเมินตามวัสดุชิ้นงานและข้อกำหนดการเคลือบ หากจำเป็น สามารถรวมอุปกรณ์เตรียมพื้นผิวที่เหมาะสมเข้ากับสายการผลิตที่สมบูรณ์ได้
ผู้ปฏิบัติงานวางส่วนประกอบโลหะบนที่แขวนสายพานลำเลียงที่สถานีโหลด
การจัดเรียงการแขวนจะถูกเลือกตามรูปทรงชิ้นงาน, น้ำหนัก, และการเข้าถึงการเคลือบ
ระยะห่างที่เหมาะสมระหว่างส่วนประกอบมีความสำคัญต่อการพ่นและการเคลื่อนที่ของสายพานลำเลียง
ชิ้นงานที่แขวนอยู่จะเข้าสู่บูธพ่นผงเหล็กคาร์บอน
ผู้ปฏิบัติงานใช้ปืนพ่นแบบแมนนวลเพื่อใช้ผงที่ชาร์จไฟฟ้าสถิต
เทคนิคการพ่นสามารถปรับเปลี่ยนได้ตามรูปร่างชิ้นงาน โดยเฉพาะอย่างยิ่งบริเวณมุม, รอยเชื่อม, และส่วนที่เว้าลึก
ความหนาของการเคลือบที่ต้องการจะถูกกำหนดโดยข้อกำหนดของผงและข้อกำหนดของผลิตภัณฑ์สำเร็จรูป
หลังจากการพ่น สายพานลำเลียงจะนำชิ้นงานที่เคลือบแล้วเข้าสู่เตาอบ
ความร้อนที่ควบคุมจะทำให้ผงเคลือบละลายและไหล จากนั้นผงเคลือบแบบเทอร์โมเซ็ตจะเกิดการเชื่อมขวางทางเคมีเพื่อพัฒนากคุณสมบัติที่กำหนด
ระบบอบได้รับการออกแบบตามข้อกำหนดของผู้ผลิตผง โดยคำนึงถึงขนาดชิ้นงาน, ความหนาของโลหะ, อุณหภูมิโลหะที่ต้องการ, และกำลังการผลิต
หลังจากการอบ ส่วนประกอบที่เคลือบแล้วจะเคลื่อนเข้าสู่พื้นที่ทำให้เย็นตามธรรมชาติ
ชิ้นงานจะยังคงอยู่ในส่วนนี้จนกว่าอุณหภูมิจะลดลงเพียงพอสำหรับการจัดการและยกเลิกการโหลดอย่างปลอดภัย
การจัดเรียงการทำให้เย็นได้รับการพัฒนาตามมวลผลิตภัณฑ์, ความเร็วสายพานลำเลียง, และพื้นที่โรงงานที่มีอยู่
หลังจากการทำให้เย็น ผู้ปฏิบัติงานจะนำผลิตภัณฑ์สำเร็จรูปออกจากสายพานลำเลียง
ส่วนประกอบที่เคลือบแล้วสามารถดำเนินการตรวจสอบคุณภาพ, ประกอบ, บรรจุ, หรือการดำเนินการผลิตอื่นๆ ต่อไปได้
รายการตรวจสอบทั่วไป ได้แก่ ความหนาของการเคลือบ, รูปลักษณ์, การยึดเกาะ, และข้อบกพร่องบนพื้นผิวที่มองเห็นได้
ระบบพ่นผงแบบแมนนวลและอัตโนมัติรองรับความต้องการในการผลิตที่แตกต่างกัน
| คุณสมบัติ | การพ่นผงแบบแมนนวล | การพ่นผงอัตโนมัติ |
|---|---|---|
| วิธีการใช้ | ปืนพ่นที่ควบคุมโดยผู้ปฏิบัติงาน | ปืนพ่นที่ตั้งโปรแกรมหรือควบคุมด้วยกลไก |
| ความยืดหยุ่นของผลิตภัณฑ์ | เหมาะสำหรับการเปลี่ยนแปลงผลิตภัณฑ์บ่อยครั้ง | มีประสิทธิภาพสำหรับรูปทรงผลิตภัณฑ์ที่ทำซ้ำได้ |
| พื้นผิวที่ซับซ้อน | ผู้ปฏิบัติงานสามารถปรับตำแหน่งการพ่นได้โดยตรง | อาจต้องใช้ปืนเพิ่มเติมหรือการเก็บงานด้วยมือ |
| กำลังการผลิต | ขึ้นอยู่กับความพร้อมของผู้ปฏิบัติงานและความซับซ้อนของชิ้นงาน | สามารถรองรับปริมาณงานที่สูงขึ้นสำหรับผลิตภัณฑ์ที่เหมาะสม |
| การลงทุนอุปกรณ์เริ่มต้น | โดยทั่วไปต่ำกว่า | โดยทั่วไปสูงกว่า |
| ความต้องการแรงงาน | ต้องการผู้ปฏิบัติงานพ่นสี | ลดแรงงานพ่นสีโดยตรง แต่ต้องการการดูแลระบบ |
| ความสม่ำเสมอของกระบวนการ | ได้รับอิทธิพลจากเทคนิคของผู้ปฏิบัติงาน | มีความสม่ำเสมอมากขึ้นสำหรับโปรแกรมการพ่นที่ตั้งไว้ |
| การปรับอุปกรณ์ | การปรับด้วยมือโดยตรง | การปรับด้วยกลไกหรือการตั้งโปรแกรม |
| การใช้งานทั่วไป | การผลิตผลิตภัณฑ์ผสมและชุดการผลิตที่หลากหลาย | การผลิตซ้ำๆ ด้วยการออกแบบชิ้นงานที่สม่ำเสมอ |
ประสิทธิภาพการถ่ายโอนผงไม่สามารถพิจารณาได้จากว่าการใช้งานเป็นแบบแมนนวลหรืออัตโนมัติเท่านั้น นอกจากนี้ยังขึ้นอยู่กับอุปกรณ์พ่น, ลักษณะของผง, รูปทรงชิ้นงาน, การต่อลงดิน, การไหลเวียนของอากาศ, และพารามิเตอร์การทำงาน
การพ่นแบบแมนนวลช่วยให้ผู้ปฏิบัติงานสามารถปรับกระบวนการเคลือบให้เข้ากับผลิตภัณฑ์ที่มีขนาดและรูปทรงแตกต่างกันได้
สิ่งนี้มีประโยชน์สำหรับผู้ผลิตที่จัดการกับผลิตภัณฑ์หลายประเภทหรือตารางการผลิตที่เปลี่ยนแปลง
สายพานลำเลียงเหนือศีรษะขนส่งส่วนประกอบระหว่างการพ่น, การอบ, และการทำให้เย็น ช่วยลดความจำเป็นในการเคลื่อนย้ายด้วยมือซ้ำๆ
สายการผลิตนำเสนอกระบวนการเคลือบแบบบูรณาการโดยไม่จำเป็นต้องใช้ปืนพ่นอัตโนมัติในการทำงานเบื้องต้น
ตำแหน่งติดตั้งสำรองช่วยให้สามารถพิจารณาระบบอัตโนมัติสำหรับการพ่นในอนาคตได้ในระหว่างการออกแบบดั้งเดิม
บูธพ่นผงเหล็กคาร์บอนให้โครงสร้างอุตสาหกรรมที่แข็งแรงซึ่งสามารถปรับแต่งให้เหมาะกับขนาดชิ้นงานและการจัดเรียงผู้ปฏิบัติงานที่แตกต่างกันได้
รางสายพานลำเลียง, บูธพ่นสี, เตาอบ, และพื้นที่ทำให้เย็นจะถูกจัดเรียงตามพื้นที่โรงงานที่มีอยู่และกระแสวัสดุที่ต้องการ
สายการผลิตเคลือบผงแบบแมนนวลนี้สามารถปรับใช้กับผลิตภัณฑ์โลหะที่ผลิตขึ้นต่างๆ ได้แก่:
โครงเฟอร์นิเจอร์โลหะ
ตู้และกล่องไฟฟ้า
ส่วนประกอบเครื่องจักร
โครงสร้างเหล็กที่ผลิตขึ้น
ชั้นวางและชั้นเก็บของ
โครงอุปกรณ์อุตสาหกรรม
ฉากยึดและตัวรองรับโลหะ
ชิ้นส่วนเครื่องจักรกลเกษตร
ประตูโลหะและอุปกรณ์เสริม
ส่วนประกอบโลหะที่ผลิตขึ้นทั่วไป
การกำหนดค่าอุปกรณ์จะถูกเลือกตามขนาดชิ้นงาน, ข้อกำหนดการเคลือบ, กำลังการผลิต, และเงื่อนไขการจัดการ
CHG พัฒนาสายการผลิตเคลือบผงแต่ละสายการผลิตตามความต้องการการผลิตจริงของลูกค้า
| พารามิเตอร์ | ขอบเขตการปรับแต่ง |
|---|---|
| วัสดุชิ้นงาน | เหล็ก, อลูมิเนียม, และโลหะนำไฟฟ้าอื่นๆ ที่เหมาะสม |
| ขนาดสูงสุด | ตามข้อกำหนดผลิตภัณฑ์ |
| น้ำหนักสูงสุด | ตามการออกแบบสายพานลำเลียงและที่แขวน |
| บูธพ่นสี | เหล็กคาร์บอน, ขนาดที่กำหนดเอง |
| การใช้ผง | ปืนพ่นผงไฟฟ้าสถิตแบบแมนนวล |
| ช่องสำหรับพ่นอัตโนมัติ | ตำแหน่งติดตั้งสำรอง |
| สายพานลำเลียง | ระบบสายพานลำเลียงเหนือศีรษะ |
| ความเร็วสายพานลำเลียง | คำนวณตามความต้องการการผลิต |
| การโหลดและการยกเลิกการโหลด | แมนนวล |
| การเตรียมพื้นผิว | ตามวัสดุรองพื้นและข้อกำหนดการเคลือบ |
| เตาอบ | ออกแบบตามลักษณะผงและชิ้นงาน |
| การทำให้เย็น | การทำให้เย็นตามธรรมชาติ |
| การดูดผง | กำหนดค่าตามข้อกำหนดการพ่น |
| ระบบควบคุม | เฉพาะโครงการ |
| ผังโรงงาน | กำหนดเอง |
ในการพัฒนาผังสายการผลิตและใบเสนอราคาที่เหมาะสม โปรดระบุ:
แบบหรือรูปถ่ายชิ้นงาน
วัสดุผลิตภัณฑ์
ความยาว, ความกว้าง, และความสูงสูงสุด
น้ำหนักชิ้นงานสูงสุด
กำลังการผลิตต่อชั่วโมงหรือต่อวัน
จำนวนผลิตภัณฑ์ต่อที่แขวน
ความหนาของการเคลือบผงที่ต้องการ
ประเภทผงและข้อกำหนดการเคลือบ
จำนวนสี
ความถี่ในการเปลี่ยนสี
ข้อกำหนดการเตรียมพื้นผิว
ขนาดโรงงานที่มีอยู่
ความสูงของโรงงานที่ว่าง
พลังงานความร้อนที่มีอยู่
แหล่งจ่ายไฟฟ้าในพื้นที่
แผนระบบอัตโนมัติในอนาคต
จากข้อมูลนี้ CHG สามารถพัฒนาข้อเสนออุปกรณ์แบบบูรณาการที่ครอบคลุมสายพานลำเลียงเหนือศีรษะ, บูธพ่นผงเหล็กคาร์บอน, อุปกรณ์พ่นแบบแมนนวล, ระบบดูดผง, เตาอบ, ส่วนทำให้เย็น, และช่องสำหรับระบบพ่นอัตโนมัติในอนาคต
CHG นำเสนอโซลูชันสายการผลิตเคลือบผงที่สมบูรณ์สำหรับผู้ผลิตอุตสาหกรรมที่ต้องการอุปกรณ์เคลือบที่ยืดหยุ่นพร้อมการจัดการวัสดุแบบบูรณาการ
การกำหนดค่านี้เป็นการผสมผสานระหว่างการพ่นผงไฟฟ้าสถิตแบบแมนนวล, บูธพ่นผงเหล็กคาร์บอน, การขนส่งด้วยสายพานลำเลียงเหนือศีรษะ, การอบด้วยความร้อน, และตำแหน่งพ่นอัตโนมัติสำรองสายการผลิตได้รับการออกแบบทางวิศวกรรมเพื่อให้ตรงตามความต้องการการผลิตในปัจจุบัน ในขณะเดียวกันก็พิจารณาถึงการขยายในอนาคตที่อาจเกิดขึ้น
ติดต่อ CHG พร้อมข้อกำหนดชิ้นงานของคุณ, กำลังการผลิต, และสภาพโรงงาน เพื่อรับข้อเสนอสายการผลิตเคลือบผงแบบแมนนวลและใบเสนอราคาที่กำหนดเอง