|
|
| ชื่อแบรนด์: | CHG |
| เลขรุ่น: | เอซี-02 |
| ขั้นต่ำ: | 1 ชุด |
| ราคา: | 100,000-300,000 USD |
| เงื่อนไขการจ่ายเงิน: | L/C,D/A,D/P,T/T |
| ความสามารถในการจําหน่าย: | 10 ชุดต่อปี |
สายการผลิตเคลือบผงชิ้นส่วนยานยนต์พร้อมการพ่นสเปรย์อัตโนมัติ
CHG ออกแบบและจัดจำหน่ายสายการผลิตเคลือบผงอัตโนมัติสำหรับชิ้นส่วนยานยนต์ โดยบูรณาการการเตรียมพื้นผิวก่อนการเคลือบ การใช้ผงไฟฟ้าสถิต การอบด้วยความร้อน และการจัดการวัสดุเข้าเป็นกระบวนการผลิตที่ประสานงานกัน
สายการผลิตนี้พัฒนาขึ้นสำหรับการเคลือบส่วนประกอบยานยนต์ที่ทำจากโลหะผสมอลูมิเนียมและแผ่นเหล็ก ผสมผสานการโหลดด้วยลิฟต์ การเตรียมพื้นผิวด้วยสารเคมีหลายขั้นตอน การอบแห้งแบบควบคุม การพ่นผงอัตโนมัติ การเก็บรายละเอียดด้วยมือ การอบ และการระบายความร้อนแบบบังคับ
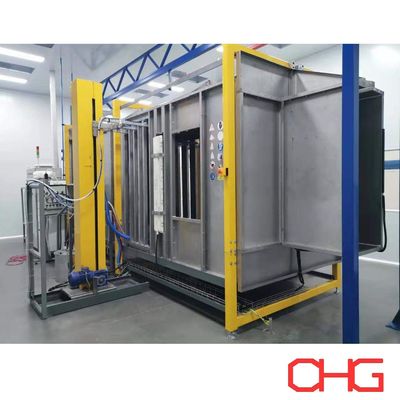
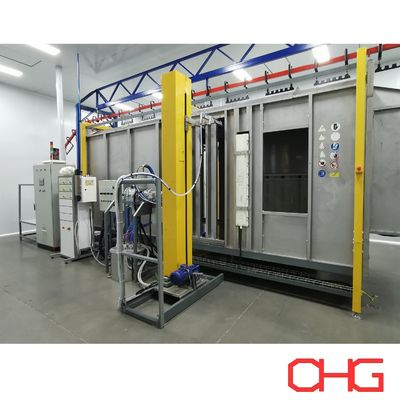
ส่วนการพ่นสเปรย์ประกอบด้วยบูธพ่นสเปรย์สแตนเลสและ PVC ในขณะที่การควบคุมอุณหภูมิและความชื้นช่วยรักษาสภาพแวดล้อมที่เหมาะสมระหว่างการใช้ผง
แต่ละขั้นตอนการผลิตถูกกำหนดค่าตามลักษณะชิ้นงานของลูกค้า ประสิทธิภาพการเคลือบที่ต้องการ กำลังการผลิต และผังโรงงาน
สายการผลิตประกอบด้วยส่วนการประมวลผลที่เชื่อมต่อกันหลายส่วน ซึ่งออกแบบมาเพื่อรองรับการดำเนินงานการผลิตอย่างต่อเนื่อง
| ส่วนการผลิต | หน้าที่หลัก |
|---|---|
| การโหลดด้วยลิฟต์ | รองรับการโหลดและการถ่ายโอนชิ้นงาน |
| การล้างไขมันเบื้องต้น | ขจัดคราบน้ำมันและสิ่งสกปรกบนพื้นผิวเบื้องต้น |
| การล้างไขมัน | ให้การทำความสะอาดพื้นผิวโลหะเพิ่มเติม |
| การล้างด้วยน้ำ | ขจัดสารเคมีทำความสะอาดที่ตกค้าง |
| การเตรียมพื้นผิวแบบวิทริฟิเคชัน | สร้างชั้นแปลงที่เข้ากันได้บนพื้นผิวโลหะ |
| การเป่าลมไล่น้ำ | ขจัดน้ำที่ค้างอยู่บนพื้นผิวและส่วนที่เว้าของชิ้นงาน |
| เตาอบแห้ง | กำจัดความชื้นที่ตกค้างก่อนการพ่นสเปรย์ |
| การระบายความร้อนก่อนการพ่นสเปรย์ | นำชิ้นงานมาสู่สภาวะที่เหมาะสมสำหรับการใช้ผง |
| บูธพ่นสเปรย์สแตนเลสและ PVC | จัดเตรียมพื้นที่เคลือบผงแบบปิด |
| ปืนพ่นสเปรย์อัตโนมัติ | ดำเนินการใช้ผงไฟฟ้าสถิตหลัก |
| สถานีเก็บรายละเอียดด้วยมือ | ให้การครอบคลุมเพิ่มเติมตามที่ต้องการ |
| การควบคุมอุณหภูมิและความชื้น | รักษาสภาพแวดล้อมการพ่นสเปรย์ที่ระบุ |
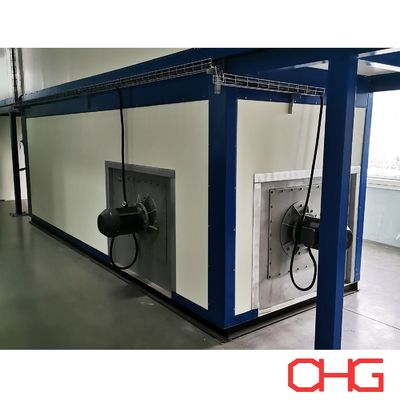
| เตาอบอบ | อบเคลือบผงด้วยความร้อน |
| ระบบระบายความร้อนแบบบังคับ | ลดอุณหภูมิชิ้นงานหลังการอบ |
| การขนถ่ายด้วยมือ | อนุญาตให้ผู้ปฏิบัติงานนำส่วนประกอบที่เสร็จแล้วออก |
การจัดวางอุปกรณ์และพารามิเตอร์ทางเทคนิคถูกกำหนดตามข้อกำหนดการผลิตของลูกค้า
ชิ้นส่วนยานยนต์อาจแตกต่างกันอย่างมากในด้านขนาด ความหนาของวัสดุ รูปทรงพื้นผิว และข้อกำหนดการเคลือบ
ส่วนประกอบบางอย่างมีพื้นผิวเรียบที่ค่อนข้างง่าย ในขณะที่ส่วนประกอบอื่นๆ มีส่วนที่ปั๊มขึ้นรูป ข้อต่อเชื่อม ขอบ และส่วนที่เว้าซึ่งต้องพิจารณาเพิ่มเติมระหว่างการพ่นสเปรย์
สายการเคลือบนี้ออกแบบมาเพื่อรองรับผลิตภัณฑ์โลหะยานยนต์ที่แตกต่างกันผ่านการจัดการชิ้นงานและการจัดเรียงการพ่นสเปรย์ที่ปรับแต่งได้
ระบบนี้มีไว้สำหรับส่วนประกอบโลหะนำไฟฟ้าที่เหมาะสม รวมถึง:
ชิ้นส่วนโลหะผสมอลูมิเนียม
ส่วนประกอบแผ่นเหล็ก
ชิ้นส่วนโลหะปั๊มขึ้นรูป
ชุดประกอบยานยนต์
โครงสร้างโลหะเชื่อม
ต้องเลือกเคมีภัณฑ์เตรียมพื้นผิวและวัสดุเคลือบผงตามพื้นผิวและประสิทธิภาพที่ต้องการ
ส่วนการโหลดประกอบด้วยอุปกรณ์ยกเพื่อช่วยในการจัดการและจัดตำแหน่งชิ้นงาน
การจัดเรียงนี้สามารถรองรับการถ่ายโอนส่วนประกอบยานยนต์ไปยังสายการผลิตได้ โดยเฉพาะอย่างยิ่งเมื่อขนาดผลิตภัณฑ์หรือข้อกำหนดในการจัดการทำให้การโหลดด้วยมือโดยตรงไม่สะดวก
อุปกรณ์ยกและสถานีโหลดได้รับการออกแบบตามน้ำหนักชิ้นงาน ขนาด การจัดเรียงแขวน และกำลังการผลิตที่ต้องการ
การกำหนดค่าการโหลดขั้นสุดท้ายจะประสานงานกับระบบสายพานลำเลียงและผังโรงงาน
การเตรียมพื้นผิวเป็นส่วนสำคัญของกระบวนการเคลือบผงยานยนต์
ก่อนการใช้ผง ส่วนประกอบโลหะจะต้องถูกทำความสะอาดและบำบัดด้วยสารเคมีเพื่อให้สภาวะที่เหมาะสมสำหรับการยึดเกาะของสารเคลือบและการป้องกันการกัดกร่อน
สายการผลิตนี้รวมลำดับการเตรียมพื้นผิวหลายขั้นตอน ซึ่งประกอบด้วยการล้างไขมันเบื้องต้น การล้างไขมัน การล้าง การวิทริฟิเคชัน และการกำจัดน้ำ
ขั้นตอนการทำความสะอาดเบื้องต้นจะขจัดคราบน้ำมัน สารหล่อลื่น และสิ่งสกปรกอื่นๆ ที่ตกค้างจากการปั๊มขึ้นรูป การขึ้นรูป การตัดเฉือน หรือการผลิต
สิ่งนี้จะลดปริมาณสิ่งสกปรกที่เข้าสู่ขั้นตอนการบำบัดถัดไป
ขั้นตอนการทำความสะอาดที่สองให้การขจัดคราบตกค้างจากการผลิตออกจากพื้นผิวโลหะเพิ่มเติม
เลือกเคมีภัณฑ์ทำความสะอาด อุณหภูมิ และเวลาในการบำบัดตามพื้นผิวและระดับสิ่งสกปรก
หลังจากการล้างไขมัน ชิ้นงานจะผ่านขั้นตอนการล้างเพื่อขจัดสารเคมีทำความสะอาดที่ตกค้าง
การล้างที่เหมาะสมช่วยลดการนำสารเคมีไปยังขั้นตอนการเคลือบแปลง
สายการผลิตรวมกระบวนการเตรียมพื้นผิวแบบวิทริฟิเคชัน ซึ่งมักเกี่ยวข้องกับการเคลือบแปลงแบบฟิล์มบางที่ใช้ในการตกแต่งพื้นผิวโลหะอุตสาหกรรม
ขึ้นอยู่กับระบบเคมีภัณฑ์ที่เลือก การบำบัดนี้อาจเหมาะสำหรับพื้นผิวเหล็กและอลูมิเนียม
การเคลือบแปลงมีวัตถุประสงค์เพื่อรองรับการยึดเกาะของสารเคลือบผงและประสิทธิภาพการป้องกันการกัดกร่อน
ต้องตรวจสอบเคมีภัณฑ์เตรียมพื้นผิวและพารามิเตอร์การทำงานสำหรับวัสดุโลหะจริงและข้อกำหนดการเคลือบ
หลังจากการบำบัดด้วยสารเคมีและการล้างด้วยน้ำ จะใช้ลมอัดเพื่อขจัดน้ำที่ค้างอยู่บนชิ้นงาน
ขั้นตอนนี้มีประโยชน์อย่างยิ่งสำหรับส่วนประกอบที่มีรอยพับ ช่อง หรือส่วนที่เว้า ซึ่งน้ำอาจสะสมได้
การเป่าลมไล่น้ำช่วยลดปริมาณความชื้นที่เข้าสู่เตาอบแห้ง
หลังจากการเตรียมพื้นผิว ชิ้นงานจะเข้าสู่ส่วนการอบแห้ง
เตาอบแห้งจะกำจัดความชื้นที่เหลืออยู่ออกก่อนการใช้ผงไฟฟ้าสถิต
สภาวะการอบแห้งจะถูกกำหนดตามขนาดชิ้นงาน ความหนาของโลหะ ความเร็วสายพานลำเลียง และกำลังการผลิตที่ต้องการ
หลังจากการอบแห้ง ส่วนประกอบจะผ่านส่วนการระบายความร้อนก่อนเข้าสู่บูธพ่นสเปรย์
ขั้นตอนนี้ช่วยนำอุณหภูมิชิ้นงานให้อยู่ในช่วงที่เหมาะสมสำหรับกระบวนการเคลือบผงที่เลือก
การควบคุมอุณหภูมิชิ้นงานอาจมีความสำคัญต่อการสะสมผงที่เสถียรและพื้นผิวสำเร็จที่ต้องการ
ส่วนการใช้สารเคลือบประกอบด้วยบูธพ่นสเปรย์ที่สร้างจากวัสดุสแตนเลสและ PVC
การจัดเรียงบูธได้รับการพัฒนาตามวิธีการพ่นสเปรย์ ขนาดชิ้นงาน ข้อกำหนดการสกัดผง และผังการผลิต
โครงสร้างสแตนเลสให้โครงสร้างอุตสาหกรรมที่ทนทาน เหมาะสำหรับการดำเนินการเคลือบผงที่ระบุ
บูธสามารถออกแบบให้มีช่องเข้าปืนพ่นสเปรย์ที่เหมาะสม อุปกรณ์สกัด แสงสว่าง และข้อกำหนดในการบำรุงรักษา
โครงสร้าง PVC ให้ความทนทานต่อสารเคมีและช่วยในการทำความสะอาดตามปกติ
ขนาดและช่องเปิดของบูธจะประสานงานกับขอบเขตชิ้นงานและอุปกรณ์พ่นสเปรย์
พื้นที่ใช้ผงประกอบด้วยการควบคุมอุณหภูมิและความชื้นเพื่อรักษาสภาวะการทำงานที่ระบุ
สภาวะแวดล้อมอาจส่งผลต่อพฤติกรรมของผง การใช้ไฟฟ้าสถิต และความสม่ำเสมอของการเคลือบ
ช่วงอุณหภูมิและความชื้นสัมพัทธ์ที่ต้องการจะถูกกำหนดตามวัสดุผง คำแนะนำอุปกรณ์ และข้อกำหนดการผลิต
สายการผลิตผสมผสานการพ่นผงอัตโนมัติกับการใช้ด้วยมือเสริม
การจัดเรียงนี้รองรับการดำเนินการเคลือบที่ทำซ้ำได้ ในขณะที่ยังคงให้ความสนใจเป็นพิเศษกับรูปทรงผลิตภัณฑ์ที่ซับซ้อน
ปืนพ่นสเปรย์ไฟฟ้าสถิตอัตโนมัติใช้ละอองผงที่มีประจุไปยังส่วนประกอบยานยนต์ที่ต่อลงดิน
จำนวนปืนพ่นสเปรย์ ตำแหน่ง และการเคลื่อนที่แบบสลับไปมาจะถูกเลือกตามขนาดชิ้นงานและข้อกำหนดการเคลือบ
การพ่นสเปรย์อัตโนมัติเหมาะอย่างยิ่งสำหรับการผลิตซ้ำๆ ที่เกี่ยวข้องกับส่วนประกอบที่มีรูปทรงสม่ำเสมอ
สถานีพ่นสเปรย์ด้วยมือให้ความยืดหยุ่นในการใช้งานเพิ่มเติม
ผู้ปฏิบัติงานสามารถปรับมุมปืนและระยะห่างในการพ่นสเปรย์เพื่อจัดการกับพื้นที่ต่างๆ เช่น:
ข้อต่อเชื่อม
พื้นผิวที่เว้า
มุมปั๊มขึ้นรูป
ฉากยึดและส่วนเชื่อมต่อ
ขอบที่ซับซ้อน
พื้นที่ที่ถูกบังบางส่วนจากปืนอัตโนมัติ
ความจำเป็นในการเก็บรายละเอียดด้วยมือขึ้นอยู่กับรูปทรงชิ้นงานจริงและการครอบคลุมที่ต้องการ
หลังจากการใช้ผง ส่วนประกอบยานยนต์ที่เคลือบแล้วจะเข้าสู่เตาอบอบ
ระหว่างการให้ความร้อน ผงเคลือบจะละลายและไหลเพื่อสร้างฟิล์มต่อเนื่อง ผงเคลือบเทอร์โมเซ็ตจะเกิดการเชื่อมขวางทางเคมีเพื่อพัฒนากคุณสมบัติที่ระบุ
ระบบอบได้รับการออกแบบตามข้อกำหนดของผู้ผลิตผงที่เลือก
ปัจจัยการออกแบบที่สำคัญ ได้แก่:
อุณหภูมิโลหะที่ต้องการ
เวลาที่ใช้ในการอบ
วัสดุชิ้นงาน
ความหนาของโลหะ
ขนาดส่วนประกอบ
ความเร็วสายพานลำเลียง
การไหลเวียนของอากาศในเตาอบ
ความสม่ำเสมอของอุณหภูมิ
พลังงานความร้อน
เนื่องจากส่วนประกอบเหล็กและอลูมิเนียมอาจมีลักษณะทางความร้อนที่แตกต่างกัน การจัดเรียงการอบจะต้องได้รับการประเมินตามผลิตภัณฑ์จริง
หลังจากการอบ ส่วนประกอบที่เคลือบแล้วจะเข้าสู่ส่วนการระบายความร้อนแบบบังคับ
การไหลเวียนของอากาศช่วยเร่งการระบายความร้อนและช่วยเตรียมส่วนประกอบสำหรับการจัดการในภายหลัง
ระบบระบายความร้อนถูกกำหนดค่าตามมวลชิ้นงาน อัตราการผลิตที่ต้องการ และพื้นที่โรงงานที่มีอยู่
หลังจากการระบายความร้อน ผู้ปฏิบัติงานจะนำส่วนประกอบที่เสร็จแล้วออกจากสายการผลิตด้วยมือ
จากนั้นผลิตภัณฑ์สามารถดำเนินการตรวจสอบ ประกอบ บรรจุ หรือดำเนินการผลิตอื่นๆ ต่อไปได้
กระบวนการทั้งหมดสามารถสรุปได้ดังนี้:
การโหลดด้วยลิฟต์ → การล้างไขมันเบื้องต้น → การล้างไขมัน → การล้างด้วยน้ำ → การเตรียมพื้นผิวแบบวิทริฟิเคชัน → การเป่าลมไล่น้ำ → การอบแห้ง → การระบายความร้อนก่อนการพ่นสเปรย์ → การพ่นสเปรย์อัตโนมัติ → การเก็บรายละเอียดด้วยมือ → การอบ → การระบายความร้อนแบบบังคับ → การขนถ่ายด้วยมือ
สามารถรวมการตรวจสอบคุณภาพได้ตามข้อกำหนดการจัดการการผลิตและคุณภาพของลูกค้า
ส่วนประกอบยานยนต์อาจต้องมีมาตรฐานประสิทธิภาพการเคลือบเฉพาะ ขึ้นอยู่กับการใช้งานและสภาพแวดล้อมการบริการ
สายการผลิตได้รับการออกแบบมาเพื่อรองรับสภาวะการประมวลผลที่ควบคุมได้ในขั้นตอนการเตรียมพื้นผิว การพ่นสเปรย์ และการอบ
รายการตรวจสอบคุณภาพทั่วไป ได้แก่:
ความหนาของฟิล์มแห้ง
ลักษณะพื้นผิว
การยึดเกาะของสารเคลือบ
ความสม่ำเสมอของสี
ระดับความเงา
การครอบคลุมของสารเคลือบ
ประสิทธิภาพการอบ
ความต้านทานการกัดกร่อน
อาจต้องมีการทดสอบเพิ่มเติมตามข้อกำหนดของยานยนต์ของลูกค้า
คุณภาพการเคลือบขึ้นอยู่กับประสิทธิภาพร่วมกันของการเตรียมพื้นผิว วัสดุเคลือบ พารามิเตอร์การใช้งาน สภาวะการอบ และการควบคุมการผลิต
สายการผลิตสามารถออกแบบมาสำหรับส่วนประกอบโลหะผสมอลูมิเนียมและเหล็กที่เหมาะสม โดยใช้เคมีภัณฑ์เตรียมพื้นผิวและวัสดุเคลือบที่เข้ากันได้
ระบบเตรียมพื้นผิวหลายขั้นตอนให้การทำความสะอาด การล้าง และการบำบัดแปลงก่อนการใช้ผง
การควบคุมอุณหภูมิและความชื้นรองรับสภาพแวดล้อมที่เสถียรยิ่งขึ้นสำหรับการเคลือบผงไฟฟ้าสถิต
ปืนพ่นสเปรย์อัตโนมัติจัดการการดำเนินการเคลือบหลัก ในขณะที่การเก็บรายละเอียดด้วยมือให้ความยืดหยุ่นสำหรับส่วนประกอบยานยนต์ที่ซับซ้อน
การอบแห้ง การระบายความร้อนก่อนการพ่นสเปรย์ การอบ และการระบายความร้อนแบบบังคับ ถูกรวมเข้ากับลำดับการผลิต
การโหลดด้วยลิฟต์และการขนถ่ายด้วยมือสามารถกำหนดค่าได้ตามลักษณะชิ้นงานของลูกค้าและสภาวะโรงงาน
อุปกรณ์ถูกจัดเรียงเพื่อประสานงานการเคลื่อนที่ของชิ้นงานระหว่างส่วนการประมวลผลและลดการจัดการที่ไม่จำเป็น
สายการผลิตเคลือบผงสามารถปรับแต่งสำหรับส่วนประกอบโลหะที่เหมาะสมที่ใช้ในการผลิตยานยนต์ รวมถึง:
ฉากยึดยานยนต์
ชุดประกอบแผ่นเหล็ก
ส่วนประกอบโลหะผสมอลูมิเนียม
ส่วนรองรับโครงสร้างยานพาหนะ
ส่วนประกอบตู้แบตเตอรี่
โครงหุ้มอุปกรณ์ยานยนต์
ชิ้นส่วนโลหะปั๊มขึ้นรูป
ชุดประกอบยานยนต์เชื่อม
ส่วนประกอบเสริมโลหะ
ชิ้นส่วนยานยนต์ประดิษฐ์อื่นๆ
ความเหมาะสมของผลิตภัณฑ์ขึ้นอยู่กับพื้นผิว รูปทรงส่วนประกอบ ข้อกำหนดการเคลือบ และกำลังการผลิตที่ต้องการ
| พารามิเตอร์ | การกำหนดค่า |
|---|---|
| การใช้งาน | ส่วนประกอบโลหะยานยนต์ |
| วัสดุพื้นผิว | โลหะผสมอลูมิเนียมและแผ่นเหล็ก |
| การโหลด | ด้วยลิฟต์ |
| การขนถ่าย | ด้วยมือ |
| การเตรียมพื้นผิว | การล้างไขมันเบื้องต้น การล้างไขมัน การล้าง และการวิทริฟิเคชัน |
| การกำจัดน้ำ | การเป่าลมอัด |
| การอบแห้ง | เตาอบแห้งแบบบูรณาการ |
| การระบายความร้อนก่อนการพ่นสเปรย์ | รวมอยู่ด้วย |
| วัสดุบูธพ่นสเปรย์ | สแตนเลสและ PVC |
| การใช้ผง | การพ่นสเปรย์อัตโนมัติพร้อมการเก็บรายละเอียดด้วยมือ |
| สภาพแวดล้อมการพ่นสเปรย์ | ควบคุมอุณหภูมิและความชื้น |
| การอบ | การอบด้วยความร้อนแบบบูรณาการ |
| การระบายความร้อนหลังการอบ | การระบายความร้อนแบบบังคับ |
| กำลังการผลิต | ปรับแต่งได้ |
| ขนาดชิ้นงาน | ตามข้อกำหนดผลิตภัณฑ์ |
| ระดับระบบอัตโนมัติ | เฉพาะโครงการ |
| ผังโรงงาน | ปรับแต่งได้ |
CHG พัฒนาสายการผลิตเคลือบผงยานยนต์ตามข้อกำหนดการผลิตจริงของลูกค้า
ในการเตรียมการออกแบบเบื้องต้นและใบเสนอราคา โปรดระบุ:
แบบหรือรูปถ่ายส่วนประกอบยานยนต์
วัสดุชิ้นงาน
ความยาว ความกว้าง และความสูงสูงสุด
น้ำหนักชิ้นงานแต่ละชิ้นสูงสุด
กำลังการผลิตรายชั่วโมงหรือรายวันตามที่ต้องการ
ความหนาเคลือบที่ต้องการ
ข้อกำหนดการเคลือบผง
ข้อกำหนดความต้านทานการกัดกร่อน
ข้อกำหนดการเตรียมพื้นผิว
จำนวนสีเคลือบ
ความถี่ในการเปลี่ยนสี
ขนาดโรงงานที่มีอยู่
ความสูงเพดานโรงงาน
พลังงานความร้อนและการจ่ายไฟฟ้า
มาตรฐานคุณภาพยานยนต์ที่ใช้บังคับ
ระดับระบบอัตโนมัติที่ต้องการ
จากพารามิเตอร์เหล่านี้ CHG สามารถพัฒนาข้อเสนอทางเทคนิคที่ครอบคลุมระบบเตรียมพื้นผิว อุปกรณ์โหลด บูธพ่นสเปรย์ อุปกรณ์พ่นสเปรย์อัตโนมัติและแบบใช้มือ เตาอบแห้งและอบ ระบายความร้อน การจัดการวัสดุ และการควบคุมสายการผลิตโดยรวม
CHG จัดหาโซลูชันสายการผลิตเคลือบผงที่สมบูรณ์สำหรับผู้ผลิตที่ต้องการอุปกรณ์ตกแต่งพื้นผิวแบบบูรณาการสำหรับชิ้นส่วนโลหะยานยนต์
การกำหนดค่านี้ผสมผสานการเตรียมพื้นผิวแบบวิทริฟิเคชันหลายขั้นตอน การโหลดด้วยลิฟต์ บูธพ่นสเปรย์สแตนเลสและ PVC การพ่นสเปรย์อัตโนมัติพร้อมการเก็บรายละเอียดด้วยมือ สภาวะการพ่นสเปรย์ที่ควบคุมได้ การอบด้วยความร้อน และการระบายความร้อนแบบบังคับ
ระบบได้รับการออกแบบตามวัสดุส่วนประกอบของลูกค้า กำลังการผลิต ข้อกำหนดการเคลือบ และผังโรงงาน
ติดต่อ CHG พร้อมข้อกำหนดชิ้นส่วนยานยนต์และข้อกำหนดการผลิตของคุณเพื่อรับข้อเสนอและใบเสนอราคาสำหรับสายการผลิตเคลือบผงที่ปรับแต่งได้
![]()
![]()